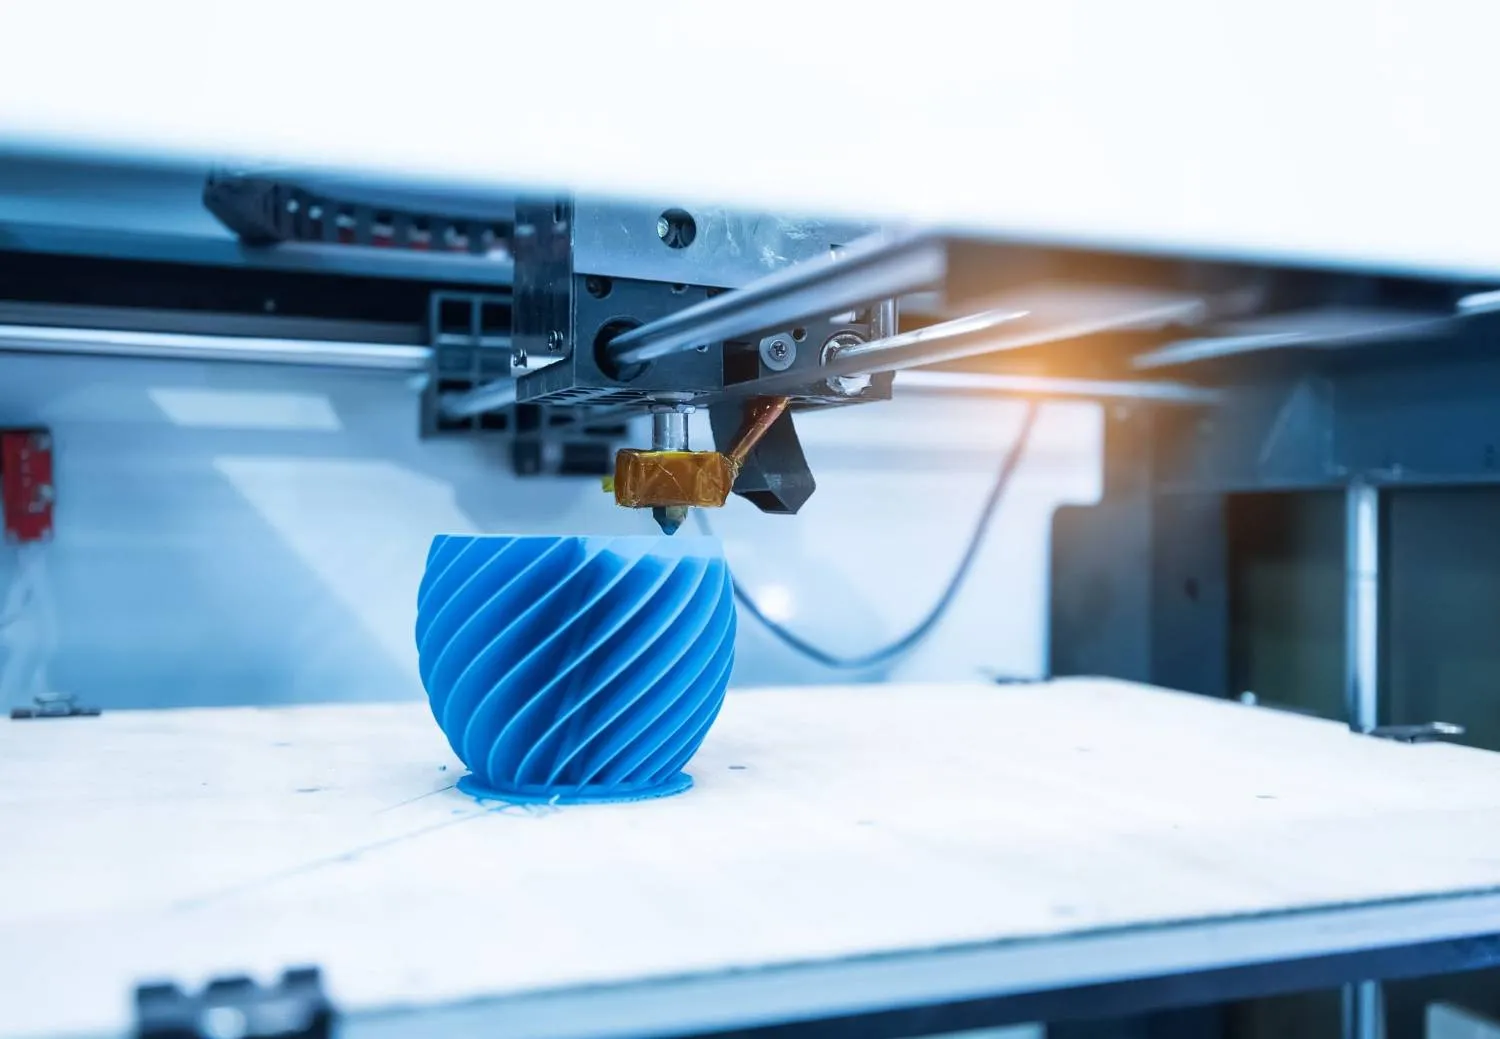
در پاسخ مستقیم به این سؤال که «پرینت سه بعدی رزینی چه مزیتی برای تولید قطعات دقیق دارد؟» باید گفت مهمترین مزیت آن، توانایی تولید قطعات با جزئیات بسیار ظریف و دقت ابعادی بالا در مقیاس میکرونی است؛ سطح نهایی قطعه نیز صافتر بوده و اعوجاج لایهای کمتری نسبت به بسیاری از روشهای متداول دارد.
طبق گزارش منتشرشده توسط Formlabs در بخش SLA Technology Overview، چاپگرهای رزینی (SLA/DLP) میتوانند به رزولوشن لایهای تا 25 میکرون برسند و دقت ابعادی بسیار بالایی ارائه دهند.
همچنین 3D Hubs (Hubs) در راهنمای مقایسه فناوریهای چاپ اعلام میکند:
“SLA parts have the highest accuracy and smoothest surface finish among common 3D printing technologies.”
این دادهها در عمل نیز قابل لمس هستند؛ در تجربهای که از مقایسه مستقیم قطعات FDM و رزینی داشتم، اختلاف کیفیت سطح و دقت لبهها بهویژه در قطعات دارای شیار، رزوه و المانهای ظریف کاملاً محسوس بود.
در فناوری SLA و DLP، قطعه با تابش نور UV روی رزین مایع ساخته میشود. این فرآیند باعث میشود هر لایه بهصورت یکنواخت پلیمریزه شود. در مقایسهای که بین نمونههای مهندسی داشتم، قطعه رزینی دارای انحراف ابعادی کمتر از 0.1 میلیمتر بود، در حالی که نمونه FDM در همان ابعاد حدود 0.3 میلیمتر خطا نشان میداد.
طبق دادههای Engineering.com:
“SLA is preferred for high-detail prototypes where dimensional accuracy is critical.”
به نظرم این تفاوت زمانی اهمیت پیدا میکند که قطعه قرار است مونتاژ شود یا در مکانیزم دقیق استفاده گردد؛ خطای چند دهم میلیمتر میتواند عملکرد کل سیستم را مختل کند.
در تولید قطعات پزشکی، دندانپزشکی و جواهرسازی، کیفیت سطح اهمیت حیاتی دارد. بر اساس تحقیقات منتشرشده توسط NCBI (National Center for Biotechnology Information) درباره کاربرد SLA در دندانپزشکی دیجیتال، قطعات رزینی دقت بسیار بالاتری در بازتولید جزئیات آناتومیک دارند:
در تجربهای که از بررسی قطعات قالبگیری داشتم، سطح خروجی پرینت سه بعدی رزینی نیاز به پرداخت کمتری داشت و خطوط لایه تقریباً نامحسوس بودند. این موضوع باعث کاهش زمان آمادهسازی نهایی قطعه شد.
یکی از کاربردهای مهم، بازتولید قطعات قدیمی یا بدون فایل CAD است. در اینجا اسکن سه بعدی نقش کلیدی دارد. زمانی که مدل اولیه با دقت بالا دیجیتالسازی شود، خروجی رزینی میتواند نسخهای بسیار نزدیک به قطعه اصلی تولید کند.
در پروژهای که شامل بازسازی یک قطعه مکانیکی مستهلک بود، ابتدا مدل با استفاده از خدمات تخصصی اسکن سه بعدی صنعتی دقیق تهیه شد. سپس فایل اصلاحشده وارد فرآیند پرینت سه بعدی رزینی شد. نتیجه نهایی از نظر تطابق ابعادی، کمتر از 0.08 میلیمتر اختلاف داشت که برای یک قطعه عملکردی رقم بسیار قابل قبولی است.
این همافزایی فناوری باعث میشود فرآیند مهندسی معکوس با دقتی نزدیک به تولید کارخانهای انجام شود.
|
معیار |
رزینی (SLA/DLP) |
FDM |
|
حداقل ضخامت لایه |
25–50 میکرون |
100–300 میکرون |
|
کیفیت سطح |
بسیار صاف |
دارای خطوط لایه محسوس |
|
دقت جزئیات |
بسیار بالا |
متوسط |
|
کاربرد صنعتی دقیق |
مناسب |
محدودتر |
طبق گزارش مقایسهای Hubs، رزین برای نمونههای نمایشی، قالبهای دقیق و قطعات با جزئیات ریز توصیه میشود، در حالی که FDM بیشتر برای قطعات کاربردی عمومی مناسب است.
در تستی که روی قطعات رزوهدار انجام دادم، رزین عملکرد بسیار بهتری در حفظ گام رزوه و لبههای تیز داشت؛ در حالی که در FDM نیاز به اصلاح دستی وجود داشت.
زمانی که موارد زیر اهمیت داشته باشد:
● تلرانس ابعادی پایین
● قطعات دارای جزئیات بسیار ریز
● سطح نهایی صاف بدون پرداخت سنگین
● کاربردهای پزشکی، دندانی یا قالبسازی
در چنین شرایطی استفاده از خدمات تخصصی پرینت سه بعدی رزینی با دقت بالا میتواند خروجی قابل پیشبینیتر و حرفهایتری ارائه دهد.
|
مزیت کلیدی |
توضیح |
|
دقت میکرونی |
مناسب برای قطعات مونتاژی و مهندسی |
|
کیفیت سطح بالا |
کاهش هزینه و زمان پرداخت |
|
بازتولید جزئیات پیچیده |
مناسب قالبسازی و پزشکی |
|
سازگاری با اسکن سه بعدی |
ایدهآل برای مهندسی معکوس |
در نهایت، اگر معیار اصلی در تولید، دقت هندسی و بازتولید جزئیات باشد، فناوری رزینی در بسیاری از پروژههای دقیق صنعتی برتری محسوسی دارد. ترکیب هوشمندانه اسکن سه بعدی با پرینت سه بعدی رزینی، امکان بازسازی قطعات پیچیده را با خطای حداقلی فراهم میکند؛ مزیتی که در صنایع پیشرفته امروز به یک استاندارد تبدیل شده است.